Kapitel 3 · Förband och förankringUtkast
3.6 Svetsförband: spänningar och bärförmåga i kälsvetsar
En kälsvets kan belastas längs sin längdriktning, vinkelrätt mot den eller i båda riktningarna samtidigt, och spänningarna i svetsen blir olika i de olika fallen. Det här avsnittet visar hur spänningarna i en kälsvets beräknas i ett beräkningssnitt genom a-måttet, först för en last vinkelrätt mot svetsen och en längs den, sedan för en last i godtycklig riktning, som dessutom böjer svetsen. Spänningarna kontrolleras enligt EC3-1-8 6.5, med riktningsmetoden eller den förenklade metoden. Fler typer av förband, där lasten förs till svetsarna på andra sätt, behandlas i avsnitt 3.7. Begreppen a-mått och svetslängd definieras i avsnitt 3.5. Spänningarna beräknas med de nominella krafterna enligt elementär hållfasthetslära; egenspänningar räknas inte med (EC3-1-8 6.9(2)).
3.6.1 Beräkningssnittet och spänningarna
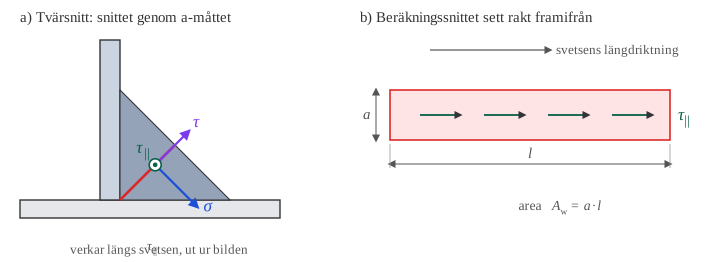
En kälsvets dimensioneras i ett beräkningssnitt genom a-måttet, med arean , där är svetsens nominella längd. Snittet antas ligga i svetsens rot, och spänningen antas jämnt fördelad över snittet (EC3-1-8 6.5.3.2). Spänningen i snittet delas upp i komposanter, se figur 3.28:
- : normalspänning vinkelrätt mot snittet;
- : skjuvspänning i snittets plan, vinkelrätt mot svetsens längdriktning;
- : skjuvspänning i snittets plan, längs svetsens längdriktning;
- : normalspänning längs svetsen. Den uppstår när svetsen töjs med de förbundna delarna, men för inte över någon kraft mellan dem och försummas.
Vad varje komposant betyder blir tydligt om svetsen tänks delad i beräkningssnittet, så att den ena halvan följer den ena plåten och den andra halvan den andra plåten. Varje spänningskomposant vill då flytta halvorna på ett bestämt sätt i förhållande till varandra, se figur 3.29. Normalspänningen drar isär halvorna tvärs snittet, medan de båda skjuvspänningarna låter dem glida i snittets plan, tvärs svetsen och längs den. Normalspänningen ger ingen relativ rörelse alls: hela svetsen töjs bara tillsammans med plåtarna.
Rörelsen som varje spänningskomposant i beräkningssnittet motsvarar. Svetsen är delad i snittet genom a-måttet; den undre delen sitter i den liggande plåten och den övre följer den stående plåten. Efter animationer av författaren.
Last vinkelrätt mot svetsen
Betrakta en plåt som dras ut ur en annan plåt med kraften och är fastsvetsad med två kälsvetsar med längden , se figur 3.30. Varje svets för över . Snittet genom a-måttet lutar 45° mot plåtarna. Ett enkelt sätt att dela upp kraften är att tänka sig snittet vridet ned i anliggningsytan mot den andra plåten, så att det blir vinkelrätt mot kraften. På det nedvridna snittet, med samma area , ger kraften spänningen
Vrids snittet tillbaka till sitt verkliga läge delas spänningen upp i en komposant vinkelrät mot snittet och en i snittets plan. Båda bildar 45° med , så
Samma resultat fås direkt genom att dela upp kraften i komposanter vinkelrätt mot och längs det verkliga snittet, vardera, och dividera med snittets area, se figur 3.30c. För två svetsar som tillsammans för över blir .

Last längs svetsen
I ett överlappsförband med längsgående kälsvetsar förs kraften från den ena plåten till den andra genom svetsarna längs plåtens kanter, se figur 3.31. Kraftlinjerna i den smala plåten böjer av mot kanterna och lämnar plåten genom svetsarna utmed hela längden ; i den breda plåten sprids de sedan ut över bredden igen. Svetsarna belastas i sin längdriktning, och i snittet genom a-måttet uppstår bara skjuvspänning längs svetsen. Med kraften per svets, här , är

Formeln förutsätter att skjuvspänningen är jämnt fördelad längs svetsen. I verkligheten är den störst vid svetsens ändar, där plåtarnas töjningar skiljer sig mest; för långa svetsar reduceras därför bärförmågan, se Spänningsfördelning längs en längsgående svets.
Är lasten utbredd längs svetsen arbetar man med kraft per längdenhet, (N/mm). Då är för en last vinkelrätt mot svetsen och för en last längs den.
Last i godtycklig riktning
I de två fallen ovan går kraften genom svetsen, antingen vinkelrätt mot den eller längs den. I allmänhet verkar lasten i en godtycklig riktning och angriper en bit från svetsen. Ett typiskt exempel är en plåt som är fastsvetsad mot en fläns med två kälsvetsar med längden , en på var sida, och belastas med kraften i vinkeln mot svetsen. Kraften angriper i en punkt på höjden över svetsen och på avståndet från svetsens mitt, mätt längs svetsen, se figur 3.32a. Svetsen belastas då på tre sätt samtidigt: vinkelrätt mot sin längdriktning, längs den och i böjning.
Förflyttning till svetsens tyngdpunkt. Kraften ersätts med en lika stor kraft i svetsens tyngdpunkt plus ett moment, på samma sätt som för en skruvgrupp (avsnitt 3.4.2). För en rak svets ligger tyngdpunkten i mitten av svetsen. Som i de två fallen ovan räknas med krafterna per svets: med lika svetsar som ligger utmed samma linje och delar på lasten, som de två svetsarna på var sida om plåten (), tar varje svets . Kraften delas upp i en komposant vinkelrätt mot svetsen och en längs den, och momentet är kraftens moment kring tyngdpunkten, se figur 3.32b. Båda komposanterna bidrar till momentet, med hävarmen och med hävarmen :
Här räknas positivt åt det håll som verkar och positivt medurs, som . De två bidragen har alltså motsatt tecken när kraften angriper på den sida av mitten som pekar mot: de tar delvis ut varandra och kan helt ta ut varandra om kraftens verkningslinje går genom tyngdpunkten. På andra sidan mitten adderas de. Det är i förflyttningen som böjningen kommer in: när kraftens verkningslinje inte går genom svetsens tyngdpunkt böjs svetsen i sitt eget plan. Angriper kraften i plåtens mittlinje () kommer hela momentet från , .
Spänningarna enligt Navier. Svetsens beräkningssnitt behandlas som tvärsnittet i en balk. Snittet är en rektangel med bredden och längden , och vid böjning i svetsens eget plan är rektangelns höjd. Som för ett rektangulärt tvärsnitt, ekv. (1.9), är då arean , tröghetsmomentet och böjmotståndet . På det nedvridna snittet (se figur 3.30b) ger och tillsammans en normalspänning som varierar linjärt längs svetsen enligt Naviers formel:
där räknas längs svetsen från tyngdpunkten, positivt åt samma håll som (med ; är tryck blir den största spänningen ett tryck). Bidraget från är jämnt fördelat, och bidraget från ger drag i den ena änden och tryck i den andra, se figur 3.32c. Spänningen blir störst i den ände där bidragen har samma tecken. Där delas upp på det verkliga snittet som för last vinkelrätt mot svetsen, ekv. (3.26), och ger skjuvspänning som för last längs svetsen, ekv. (3.27), jämnt fördelad:
Utan moment () är det samma uttryck som i de två fallen ovan, med och i stället för .
Alla tre spänningskomposanterna verkar samtidigt i den mest belastade änden, och där kontrolleras svetsen med riktningsmetoden nedan.
Böjningens betydelse. Avståndet mellan kraftens verkningslinje och svetsens tyngdpunkt gör att svetsen inte belastas jämnt, trots att kraften i sig är jämnt fördelad på svetslängden. För kraft i plåtens mittlinje () är förhållandet mellan bidragen från och i ekv. (3.29) , så redan en liten excentricitet ger stor effekt: vid och fördubblas spänningen i svetsens ände. På samma sätt ger en vinkelrät kraft på avståndet från mitten dubbel spänning i den närmaste änden och ingen i den andra. Med värdena i figur 3.32, kN, , mm, , mm och mm, ger 87 MPa men momentet 150 MPa, och MPa ger MPa och MPa. Excentriciteten bör därför alltid tas med, och hålls helst liten genom att svetsen placeras nära kraftens verkningslinje.
Går kraftens verkningslinje genom svetsens tyngdpunkt () försvinner böjningen. Lasten är då jämnt fördelad längs svetsen, och med kraften per längdenhet i varje svets blir och . Vid är det bara last vinkelrätt mot svetsen och vid bara last längs den.
Här verkar momentet i svetsens eget plan. Ett moment som i stället vill vrida plåten ut ur sitt plan tas av svetsarna på båda sidor som ett kraftpar; sådana fall, och svetsar som sitter runt om, behandlas i avsnitt 3.7.
Figur 3.32 Plåt fastsvetsad med två kälsvetsar, belastad med kraften i vinkeln mot svetsen, på höjden över den och avståndet från dess mitt. a) Lasten. b) Krafterna per svets () flyttade till svetsens tyngdpunkt C: , och momentet , som böjer svetsen i dess eget plan. c) Spänningen på det nedvridna snittet enligt Naviers formel, ekv. (3.29): bidraget från (jämnt), från (linjärt) och summan , samt från . Ringen markerar den mest belastade änden.
Spänningsfördelning längs en längsgående svets
Skjuvspänningen har hittills antagits vara jämnt fördelad längs svetsen, både för last längs svetsen och för komposanten i fallet ovan. Det som följer gäller därför alla fall där svetsen har skjuvspänning längs sin längdriktning. I överlappsförbandet i figur 3.33a är den jämnt fördelade spänningen , där är kraften per svets och svetsens nominella längd. I verkligheten är fördelningen ojämn i elastiskt stadium. Plåtarna töjs olika mycket längs förbandet: vid den ena änden bär den ena plåten nästan hela kraften och vid den andra änden den andra plåten, så den relativa förskjutningen och därmed skjuvspänningen blir störst vid svetsens ändar, se figur 3.33b. Fördelningen blir ojämnare ju längre svetsen är och ju mindre plåtarnas tvärsnittsarea är, precis som för skruvarna i ett långt skruvförband (Långa förband).

I en kort svets plasticeras ändarna och spänningen omfördelas tills den är nästan jämn när svetsen går till brott; då är medelspänningen ett riktigt mått. I en lång svets räcker deformationsförmågan inte: ändarna går till brott innan spänningen har hunnit jämnas ut, och en beräkning med hela längden skulle hamna på osäkra sidan. Därför reduceras bärförmågan för överlappsförband som är längre än med faktorn (EC3-1-8 6.11, formel (6.15))
där är överlappets längd i kraftriktningen. Reduktionen gäller inte när spänningen i svetsen följer spänningen i grundmaterialet, som i halssvetsarna mellan fläns och liv i en balk (EC3-1-8 6.11(5)). För stål S460 och högre får längsgående svetsar i överlappsförband inte räknas längre än .
3.6.2 Riktningsmetoden
En kälsvets har tillräcklig bärförmåga om båda villkoren är uppfyllda (EC3-1-8 6.5.3.2(6), formel (6.1)):
Villkor 1 jämför en jämförelsespänning enligt von Mises med svetsens hållfasthet, och är brottgränsen hos den svagaste av de förbundna delarna. Korrelationsfaktorn tar hänsyn till att svetsgodset normalt är starkare än grundmaterialet och att materialen blandas vid svetsningen; den är kalibrerad mot försök så att man kan räkna med grundmaterialets i stället för med en blandad hållfasthet. Villkor 2 begränsar normalspänningen så att svetsen inte går till brott i rent drag. Värden finns i tabell 3.5.
| Stål | (MPa) | (MPa) | (MPa) | (MPa) | |
|---|---|---|---|---|---|
| S235 | 0,80 | 360 | 360 | 259 | 208 |
| S275 | 0,85 | 390 | 367 | 281 | 212 |
| S355 | 0,90 | 490 | 436 | 353 | 251 |
| S420 | 0,88 | 510 | 464 | 367 | 268 |
| S460 | 0,85 | 540 | 508 | 389 | 293 |
Två specialfall visar hur villkoret fungerar:
- Last längs svetsen: , alltså .
- Last vinkelrätt mot svetsen: med ekv. (3.26) blir jämförelsespänningen , alltså .
En tvärbelastad svets bär alltså gånger mer än en längsbelastad med samma a-mått och längd. Villkor 2 blir avgörande först när är stor och skjuvspänningarna små. Sambanden kan provas i figur 3.34 nedan.
3.6.3 Förenklade metoden
Som alternativ till riktningsmetoden får man räkna med resultanten av alla krafter per längdenhet, , oberoende av riktning (EC3-1-8 6.5.3.3):
Hållfastheten är svetsens skjuvhållfasthet, och metoden behandlar alltså varje last som om den gick längs svetsen. Den är enkel men konservativ för laster vinkelrätt mot svetsen, där den ger ungefär 18 % lägre bärförmåga än riktningsmetoden.
Båda metoderna kan provas i figur 3.34 för plåten i figur 3.32. Figuren visar spänningarna i svetsens mest belastade ände, alltså med böjningen från excentriciteten medräknad, och utnyttjandet i villkor 1 och villkor 2 i riktningsmetoden och i den förenklade metoden. I den förenklade metoden är resultanten av krafterna per längdenhet i samma ände. Går kraften genom tyngdpunkten är lasten jämnt fördelad, och med eller fås då de två specialfallen ovan.
Figur 3.34 Spänningar och utnyttjande i den mest belastade änden av svetsarna i figur 3.32, med kraften i vinkeln på höjden över svetsen och avståndet från dess mitt: villkor 1 och villkor 2 i riktningsmetoden, ekv. (3.32), och den förenklade metoden, ekv. (3.33).
Hur spänningarna i svetsarna bestäms när lasten angriper vid sidan av svetsarna, och svetsarna i svetsade I-balkar, behandlas i avsnitt 3.7.